Unterschiede in der Bedienung und im Tastenlayout von Schleifmaschinen und Drehmaschinen
1. Warum Schleifmaschinen und Drehmaschinen nicht dieselbe Bedienfeldlogik verwenden können
Obwohl Schleifmaschinen und Drehmaschinen beide zu den Kernanlagen der Präzisionsmetallbearbeitung gehören, unterscheiden sich Bearbeitungsverfahren, Bedienrhythmus und kritische Steuerungsfunktionen grundlegend. Bei Schleifmaschinen stehen Vorschübe im Mikrometerbereich, Oberflächenrauheit und feinste Mehrachskorrekturen im Vordergrund; Bediener müssen häufig über längere Zeit kleine Anpassungen vornehmen. Drehmaschinen dagegen arbeiten primär mit hochdrehenden Werkstücken, wobei Spindeldrehzahl, Revolverwerkzeugwechsel, Einrichteffizienz und Synchronisation bei der Gewindebearbeitung im Fokus stehen. Wird ein einheitliches Standard-Bedienfeldkonzept übernommen, treten häufig Probleme auf, etwa zu große Abstände zu häufig genutzten Funktionen, verstreute Informationsanzeigen, sich kreuzende Handbewegungen und ein erhöhtes Risiko von Fehlbetätigungen. Dies beeinträchtigt letztlich den Bearbeitungstakt und die Effizienz der Schulung. Für CNC-Maschinenhersteller und Beschaffungsverantwortliche in der Automatisierungstechnik ist das Bedienfeld kein Zubehör, sondern eine Mensch-Maschine-Schnittstelle, die die Wettbewerbsfähigkeit der Anlage direkt beeinflusst.
2. Merkmale der Schleifmaschinenbedienung: Feinjustierung zuerst, Überwachung in Echtzeit
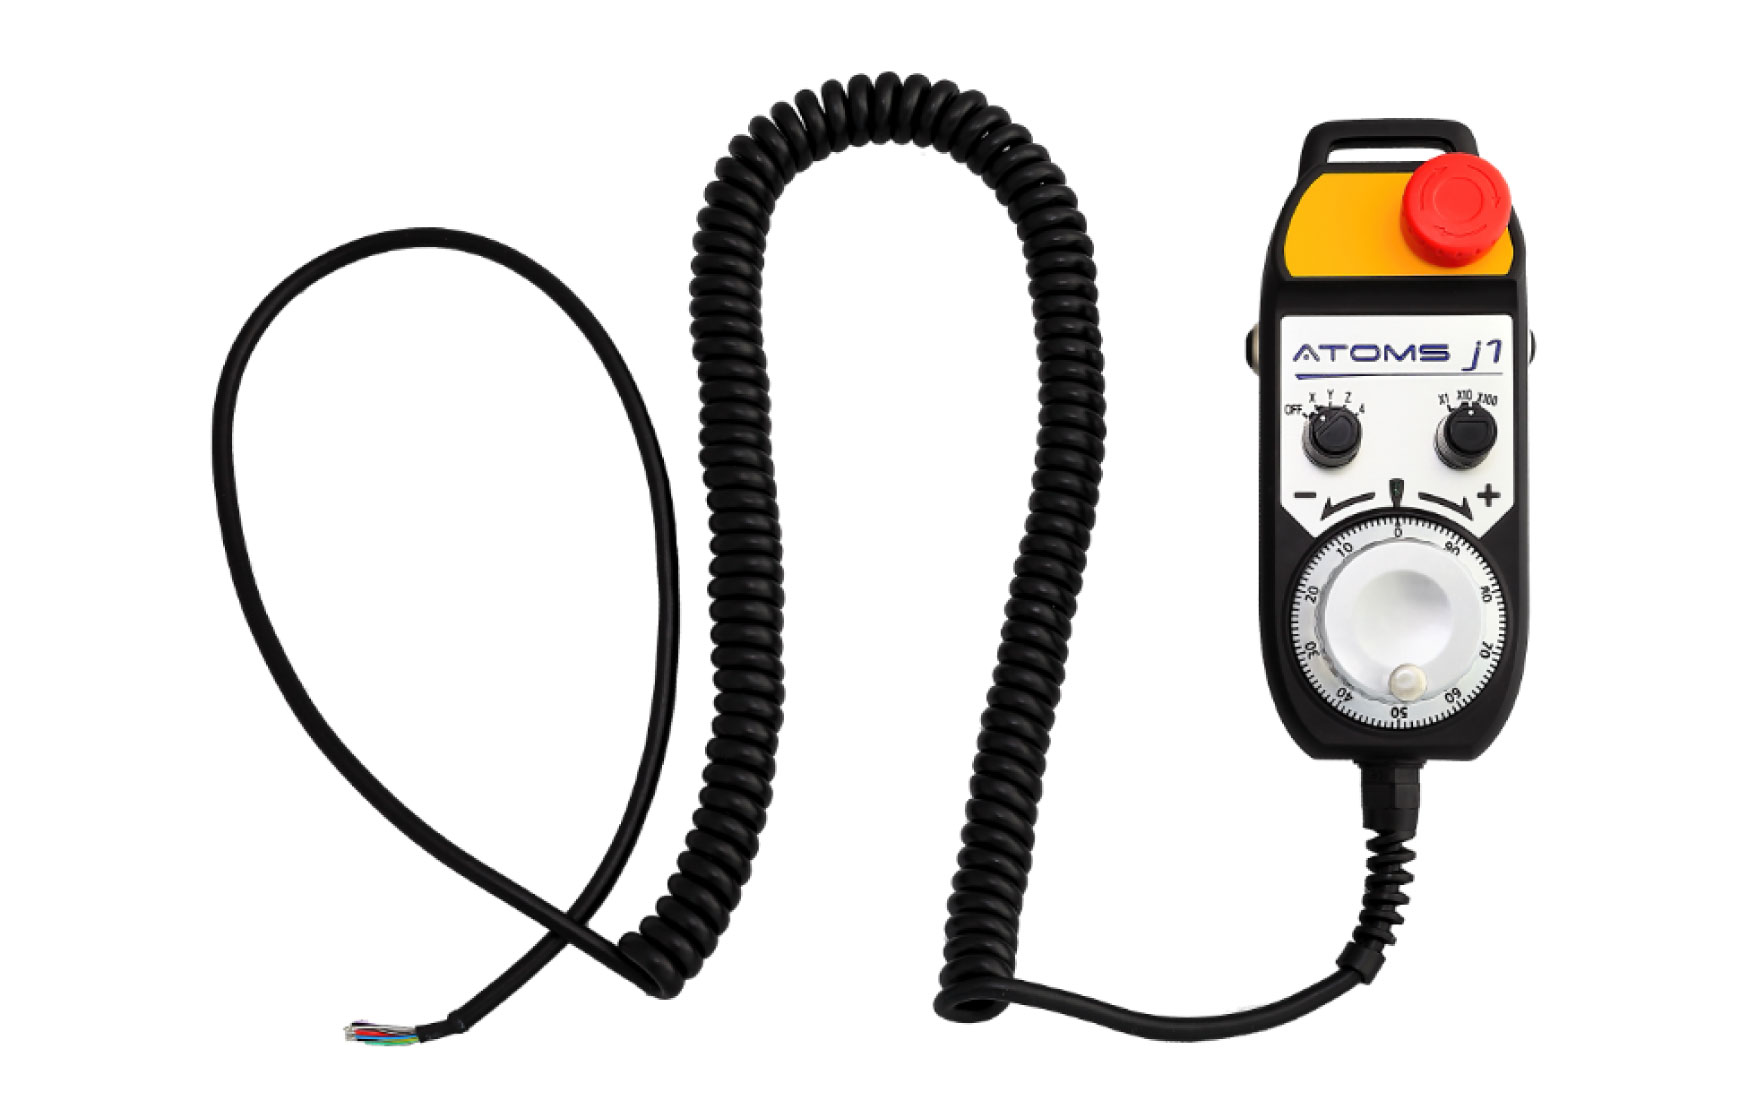
Schleifmaschinen sind typische Feinbearbeitungsanlagen. Ziel ist nicht nur Maßhaltigkeit, sondern auch die Sicherstellung von Oberflächenqualität und Prozessstabilität. Zu den am häufigsten genutzten Funktionen gehören in der Regel die Feinjustierung über das MPG-Elektronikhandrad, Umschaltung der Skalierungsfaktoren, Korrektur der Vorschubtiefe, Anpassung der Schleifscheibendrehzahl sowie die Überwachung des Bearbeitungszustands. Diese Tätigkeiten sind durch hohe Frequenz, kleine Stellwege und wiederholte Korrekturen gekennzeichnet. Daher muss das Layout des Bedienfelds auf eine ergonomische Handradbedienung, intuitive Umschaltung der Skalierungsfaktoren und eine konzentrierte, gut lesbare Informationsanzeige ausgerichtet sein. Entspricht die Position des Handrads nicht den Gewohnheiten der dominanten Hand oder sind wichtige Werte über verschiedene Bereiche verteilt, ermüdet der Bediener durch wiederholtes Greifen und ständigen Blickwechsel schneller, was Präzision und Konsistenz beeinträchtigen kann.
3. Merkmale der Drehmaschinenbedienung: höheres Tempo, zentrale Bündelung der Hauptfunktionen
Im Vergleich dazu ist die Bedienung von Drehmaschinen stärker auf Taktzeit und Umrüsteffizienz ausgerichtet. Spindelvorwärts- und -rückwärtslauf, RPM-Anpassung, Revolverauswahl, Werkzeugeinrichtung und Abstimmung der Gewindeparameter müssen oft in kurzer Zeit ausgeführt werden. Insbesondere in der Serienfertigung oder bei mehrstufigen Zerspanungsprozessen müssen Bediener Werkzeugposition, Spindelstatus und Vorschubinformationen schnell erfassen. Daher müssen die Steuerbereiche klar gegliedert sein, damit sich Spindelfunktionen, Handradbereich und Revolverbereich nicht gegenseitig stören. Bei einem unübersichtlichen Layout kommt es bei neuen Bedienern besonders leicht zu Fehlbetätigungen, falschen Betriebsartenwechseln oder Fehlinterpretationen beim Werkzeugwechsel. Das verlängert nicht nur die Einarbeitungszeit, sondern kann auch die Maschinenverfügbarkeit und Ausbeute direkt beeinträchtigen.
4. Drei entscheidende Unterschiede im Tastenlayout-Design
- Unterschiedliche Priorität häufig genutzter Funktionen: Bei Schleifmaschinen stehen MPG-Handrad, Skalierungswahl und Fein-Vorschub im Vordergrund; bei Drehmaschinen bilden Spindelsteuerung, Revolverumschaltung und werkzeugbezogene Einrichtfunktionen den Kern.
- Unterschiedliche Anordnung der Anzeigeinformationen: Bei Schleifmaschinen sind Schleifscheibendrehzahl, Vorschubtiefe, Abschätzung der Oberflächenrauheit und Vibrationsdaten wichtiger; bei Drehmaschinen müssen Spindel-RPM, Werkzeugpositionsnummer, Vorschub und Gewindeparameter hervorgehoben werden.
- Unterschiedliche Sicherheits- und Fehlbedienlogik: Beide benötigen eine gut sichtbare Not-Halt-Ausführung, doch bei Schleifmaschinen liegt der Schwerpunkt auf der Vermeidung unbeabsichtigter Berührungen während stabiler Feinjustierungen, während bei Drehmaschinen die Bereichstrennung bei Hochgeschwindigkeitsbetrieb und schnellen Umschaltungen wichtiger ist.
5. Wie YEU-LIAN exklusive kundenspezifische Lösungen für Schleifmaschinen und Drehmaschinen entwickelt
YEU-LIAN verfügt über 35 Jahre Erfahrung in der kundenspezifischen Entwicklung von CNC-Bedienfeldern. Bereits in der frühen Projektphase analysiert das Unternehmen Maschineneinsatz, Bearbeitungsabläufe, Bediengewohnheiten und Einbauraum, anstatt lediglich die Tastenpositionen anzupassen. Bei Schleifmaschinen platziert YEU-LIAN das MPG-Elektronikhandrad beispielsweise im ergonomisch optimalen rechten unteren Bedienbereich, damit rechtshändige Bediener in natürlicher Haltung über längere Zeit feinjustieren können. Rund um das Handrad werden zudem Skalierungsumschaltung und Achsidentifikation integriert, um den Aufwand für Blickwechsel zu reduzieren. Im oberen Anzeigebereich werden Schleifscheibendrehzahl, Vorschubtiefe, Abschätzung der Oberflächenrauheit und Schwingungsüberwachung gebündelt dargestellt, sodass Bedienentscheidungen direkter getroffen werden können.
Bei Drehmaschinenprojekten stellt YEU-LIAN die Spindelsteuerung in den Mittelpunkt des Layouts und integriert Vorwärts-/Rückwärtswahlschalter, Drehzahlfaktor und RPM-Anzeige in einem eigenständigen Bereich, um Überschneidungen mit dem Handrad- oder Revolverbereich zu vermeiden. Im Zentrum bleiben eine klar erkennbare Revolverauswahl und Werkzeugpositionsanzeige erhalten, ergänzt durch Schnellwahltasten für den Werkzeugwechsel. Im rechten Bedienbereich werden zusätzlich ein Mehrachsen-MPG und ein tragbares Handrad angeordnet, um die Effizienz beim Einrichten und bei präzisen Vorschubbewegungen zu steigern. Dieses anlagenspezifische Layout verbessert nicht nur den Bedienfluss, sondern unterstützt Maschinenmarken auch dabei, ein klareres professionelles Profil im Markt aufzubauen.
6. Praxisbeispiele: von Bedienkomfort zu höherer Produktivität
Ein Anlagenhersteller in Taichung mit Entwicklungsstärke im Bereich Flachschleifmaschinen nutzte ursprünglich ein universelles Bedienfeld, sodass Bediener häufig zwischen Handrad und Anzeigebereich wechseln mussten. Nach der Neugestaltung eines separaten Bedienfelds durch YEU-LIAN wurde das MPG-Handrad an die ergonomisch günstigste Position verlegt und die Informationsdarstellung optimiert. Das Ergebnis: Der Anteil von Schulter- und Nackenbeschwerden bei den Bedienern sank um 68 %, die Bearbeitungszeit pro Werkstück verkürzte sich von 18 auf 14 Minuten und die Produktivität stieg um 22 %. Ein anderer Hersteller von CNC-Drehmaschinen hatte aufgrund einer zu starken Überlappung von Spindel- und Handradbereich häufige Fehlbetätigungen bei neuen Mitarbeitern. Nach der Neustrukturierung durch YEU-LIAN verkürzte sich die Schulungszeit von 5 Tagen auf 2,5 Tage, die Fehlerquote sank um 45 % und die Gesamtverfügbarkeit in der Serienfertigung stieg um mehr als 15 %. Diese Verbesserungen zeigen, dass ein gutes Layout-Design nicht nur eine optische Anpassung ist, sondern eine technische Investition mit messbarem Nutzen.
7. Fazit: Maschineneigenschaften in wertvollere Bedienoberflächen umsetzen
Die Unterschiede zwischen Schleifmaschinen und Drehmaschinen zeigen sich nicht nur im Bearbeitungsprinzip, sondern spiegeln sich ebenso in Bediengewohnheiten, Informationsauswertung und Priorisierung der Tastenfunktionen wider. Für Anlagenbeschaffung und Maschinenkonstruktion bedeutet dies: Wird bereits in der Bedienfeldphase das richtige Layout-Design eingeführt, lassen sich Effizienz, Sicherheit, Schulungsgeschwindigkeit und Markenprofessionalität gleichzeitig verbessern. Durch das langfristige Verständnis von Schleifmaschinen, Drehmaschinen und verschiedensten CNC-Anwendungen bietet YEU-LIAN kundenspezifische Bedienfelder und integrierte Lösungen mit MPG-Elektronikhandrädern, die näher an den realen Anforderungen im Einsatzfeld liegen und Kunden dabei unterstützen, Ergonomie tatsächlich in Produktivitäts- und Qualitätsvorteile umzusetzen.